
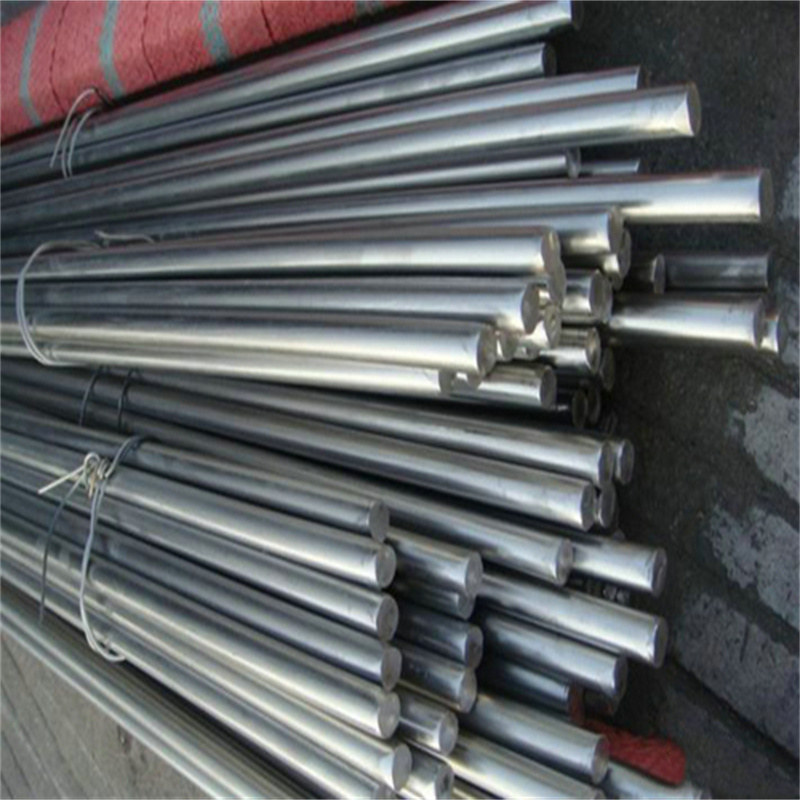
Y1Cr13(标称含铬量为 12% 左右,属于 GB/T 1220 标准体系中的易切削型马氏体不锈钢,通常与美标 ASTM 416、日本 JIS SUS416 高度对应)是一种专门为多轴全自动走心机、数控车床连续高速切削设计的高硬度、高韧性、耐磨损且具备中等防蚀性能的易切削硬质不锈钢。在现代电子管插针引脚、电磁比例阀核心铁芯、继电器衔铁套管、高压压力传感器电极、精密机械螺纹栓以及各类要求在大批量高速加工下获得微米级尺寸公差、表面极低粗糙度(Ra 小于等于 0.4 微米)、且服役中必须承受中温应力载荷与弱介质腐蚀的核心传动及受力构件领域,Y1Cr13 被工程界公认为实现超群车削加工性、良好电磁响应与调质高弹性极限结合的标准易切削钢方案。
该钢种的核心力学与切削界面物理学逻辑,在于中碳基体中硫(S)化断屑相与铬(Cr)元素的协同作用:通过将碳(C)控制在 小于等于 0.15% 的中等强度区间,配合 11.50% – 13.50% 的铬(Cr)建立起均匀马氏体淬火硬度。为了解决高镍高铬不锈钢在高速切削时极严重的加工粘附(粘刀、拉毛及刀具崩刃)和缠绕长丝屑问题,Y1Cr13 精密配比了 0.15% – 0.35% 的易切削硫(S)元素。硫在钢体内弥散形成大量的极细微、软质硫化锰(MnS)夹杂物。这些夹杂物在数控刀尖切削过程中充当天然断屑剂,使切屑呈短碎状崩落,并极大降低了刀屑接触面的剪切抗力与微观发热,确保零件车、钻后的螺纹及配合面光滑如镜。作为无锡极镍金属的高性能精密功能材料特色牌号,我们为您整理了关于 Y1Cr13 的详细选材参数。
一、 Y1Cr13 中外牌号对照与核心执行标准
在制造高速走心机切削的传感器轴引脚、高抗拉阀座轴销、精密气密继电器衔铁套或者进行特种工业传动极轴、航空电真空组件材料配套时,认准对应牌号与执行规范是保障工程安全的前提:
| 国家与牌号 | 常用执行标准 | 对应类似国外研发代号 |
| 中国国标:Y1Cr13 (高强度易切不锈钢) | GB/T 1220 / YB/T 5136(不锈钢/易切削技术要求) | AISI 416 / SUS 416 / S41600 |
| 中国新国标 | Y12Cr13 (新分类命名) | UNS S41600 / 1.4005 |
| 对应类似国外研发代号 | DIN EN 10088 (欧洲马氏体不锈规范) | 1.4005 / X12CrS13 (德国相同牌号) |
如果您正在寻找其他高切削精密阀门材料(如 Y3Cr13 易切削刀具钢)或高精封接定膨胀合金(如 4J42K 细晶框架合金)的物理力学参数,欢迎直接点击进入我们的 [产品分类页] 进行在线比对。
二、 Y1Cr13 的物理性能、力学性能与热处理边界
作为一款专为数控自动车床高速加工、高抗磨损和长期强载荷防锈结构件设计的精密合金,工程师必须清晰掌握其物理性能边界:
- 表面切削光洁度:车削加工后表面粗糙度 Ra 轻松控制在 0.4 微米以下,无拉毛划伤缺陷。
- 抗拉强度 (Rm)(调质状态下):拉伸强度大于等于 540 MPa(典型实测调质典型值可达 600 – 780 MPa 范围内)。
- 屈服强度 (Rp0.2):热处理后大于等于 345 MPa,抗弯曲变形及抗弹性后效蠕变性能优异。
- 延伸率 (A5):退火状态下大于等于 12%(由于添加硫断屑相,延伸率较普通 1Cr13 略低,但充分满足机械组装)。
- 弹性模量 (E):约 200 GPa,能确立起非常平稳、刚性足的负荷回复阻抗支撑。
- 磁性能:作为铁素体/马氏体结构,其具有极佳的电磁导磁灵敏度与低矫顽力。
- 硬度 (HV):退火状态下小于等于 220 HB;淬火低温回火后硬度可达 HRC 35 – 42,提供高耐磨损。
- 标准热处理调质规范(兼顾拉伸强度与冲击韧度的核心工序):
完全软化退火:材料入厂精车前,若硬度偏高,需在 750 – 800 摄氏度进行真空球化退火并极其缓慢冷却。该工艺能将硬度降至 HB 220 以下,处于极佳的自断屑状态。
精密调质处理:成型零件通过 950 – 1000 摄氏度加热、快速油淬以获得高硬马氏体,随后在 650 – 750 摄氏度进行高温回火(调质处理),使组织向回火索氏体转变,获得兼顾高抗拉拉伸强度与机械弹韧度的综合状态。
三、 Y1Cr13 化学成分及各元素核心作用
Y1Cr13 易切削马氏体不锈钢能够在大应力交变拉应力和温差环境长期服役中维持性能不发生退化,完全取决于其对主量元素与断屑相的精密把控:
| 元素与符号 | 含量范围 (%) | 核心作用与机理 |
| 碳 (C) | 小于等于 0.15 | 强固化与硬化元素。提供淬火奥氏体向饱和马氏体硬化转变的基本碳源,使钢体具有高强抗拉和屈服极限。 |
| 铬 (Cr) | 11.50 – 13.50 | 钝化不锈与中温强度的基石。在金属表层自发建立不锈防蚀层,防止零件表面起氧化斑,提高在中温(达 400℃)下的蠕变持久强度。 |
| 硫 (S) | 0.15 – 0.35 | 决定性易切削元素。在基体中形成极微细、断屑效果佳的 MnS 非金属软质夹杂,降低晶内滑移剪切抗力,使切屑极易崩溃断裂并发挥自润滑。 |
| 锰 (Mn) | 小于等于 1.25 | 与硫高度结合形成所需的 MnS 断屑相,消除游离硫在热加工和热轧时的热脆纹,净化晶界。 |
| 硅 (Si) | 小于等于 1.00 | 辅助去氧,提高基体致密度,控制熔体流动性。 |
| 磷 (P) | 小于等于 0.060 | 限制杂质。超高纯净度控制,防止低熔点化合物在晶界富集,保障长期机械动作折弯下的韧性。 |
| 铁 (Fe) | 余量 | 合金的主要骨架,承载高比例铬不锈钢结构。 |
四、 Y1Cr13 的工程选材优势与对比
在需要大批量自动机床或走心机精密加工的比例电磁阀衔铁、传感器螺柱、阀体控制连轴及大电流极片轴套的选材中,Y1Cr13 相比普通不锈钢 1Cr13 或其他易切钢具有以下显著的针对性工程优势:
- 极致卓越的车削光洁度与自断屑率:普通 1Cr13 由于韧黏性大,车削螺纹和细孔极易拉毛工件表面,产生长绕细屑。Y1Cr13 拥有高比例高纯度的硫断屑相,车削后工件表面呈发亮镜面状态,粗糙度Ra低,直接保障了高真空阀和传感器的配合精密。
- 良好的电磁导磁灵敏度:由于不含镍,Y1Cr13 是优良的电磁功能不锈钢。其具有饱和磁化强度高、矫顽力低的特点。由其制成的电磁阀阀芯衔铁,在高频通断电流下,电磁吸合和释放动作响应极度敏捷,无磁迟滞。
- 优秀的防蚀不锈与机械承载配合:拥有 12% 左右的铬,材料在大气、弱酸性介质和高压湿热蒸汽中,抗蚀钝化性能优越,不需表面二次电镀防锈。
- 变形应力低,尺寸控制佳:车削阻力小导致加工热堆积极小。精车成薄壁精密件后,后续进行淬火高温回火硬化,零件也不易发生微米级的热应力翘曲偏斜,同心度好。
五、 Y1Cr13 易切削马氏体不锈钢高频技术问答 (FAQ)
针对采购商与技术工程师在选材、加工和热处理过程中经常遇到的实际问题,我们整理了以下解答:
【问】Y1Cr13 既然是“易切削不锈钢中的王牌”,其耐蚀防锈性能相比普通 1Cr13 会有所下降吗?
【答】是的,这是易切削不锈钢不可避免的微量折损。Y1Cr13 为了追求卓越的高速排屑和加工光洁度,添加了 0.15% – 0.35% 的高含量硫。硫会与锰结合形成非金属硫化物(MnS)夹杂,这些夹杂物暴露在工件表面,在面临强酸、海洋大气和高浓度氯离子等强腐蚀性介质中,MnS 相周边极易成为水分积聚、电化学腐蚀的起算点(即发生点蚀)。因此,Y1Cr13 在强酸碱腐蚀环境下的抗点蚀能力略低于无硫的 1Cr13。但它在大气、普通淡水、湿热空气和油脂中,防锈钝化层依然极为坚固。
【问】Y1Cr13 中的硫(S)含量较高,这会对材料的焊接性能产生不良影响吗?
【答】是的。高含量的硫是焊接的大敌。在高温熔焊过程中,硫易与铁等元素在晶界聚集形成低熔点共晶夹杂物,导致焊缝和热影响区在冷却时产生严重的焊接“热裂纹”及组织脆断。因此,Y1Cr13 主要设计用于依靠螺纹装配、自动卡扣连接的一体化精密机械车削零件,不适合进行大面积氩弧焊或熔化焊接。如若必须对电真空阀盖进行微量密封点焊,建议使用低输入热量的微束激光焊,并在焊后迅速进行回火退火释放热应力。
【问】Y1Cr13 阀塞零件在自动车床上精车螺纹和打孔时,如何避免加工反弹和尺寸偏斜?
【答】由于 Y1Cr13 属于中碳高铬马氏体钢,其冷塑变形抗力高于普通碳素钢,加工硬化倾向依然明显。要保证精密尺寸在微米级公差:第一,必须选用硬度在 HB 220 以下球化均匀的光亮精磨 Y1Cr13 棒材(公差佳);第二,车削刀具选用刃口超精研磨抛光的高硬质合金涂层刀,大进给低切速连续吃刀,切忌刀尖在材料表面进行无谓的硬磨;第三,采用大量合成极压冷却油,将冷作形变温度和应力降到低位。
【问】无锡极镍金属大批量供应 Y1Cr13 现货研磨棒材时,如何检测并保证其切削均质度?
【答】自动走心机连续切削要求材料内部断屑相分布高度均匀,微小夹杂物不均会导致断刀停机。无锡极镍金属通过双真空超纯冶炼精炼(VIM+VAR),将硫化断屑相和主元素配比控制在严苛的公差界限内。我们出厂的 Y1Cr13 研磨棒材,默认进行高精度在线红外圆度控制及连续超声无损检测(确保无内部疏松气孔)。所有货物均附带材质检验证书(MTC),包含精确的铬、铁、硫、碳化学实测及球化退火硬度数据,保障数控自动切削加工性能的均质。
六、 无锡极镍金属:优质 Y1Cr13 现货及加工配套基地
作为高端精密合金与易切削马氏体不锈钢的源头供应商,无锡极镍金属深知 Y1Cr13(SUS416)在自动数控走心机大批量切削、航空电真空封装引线、高频电磁衔铁轴中的高加工效率和调质高疲劳强度的核心安全价值。您可以查阅我们的 [产品分类页] 了解最新的现货规格。
我们的供应保障:
- 规格全齐:常备 Y1Cr13(SUS416)高精精密冷拉和研磨圆棒(直径 1.0mm – 120mm,h7-h9 级高圆度公差,表面亮研、无弯曲翘曲拉拉伤、去形硬软态均匀状态)、冷拔高稳定性电磁线/细丝。
- 质量严格管控:所有现货严格符合国标 GB/T 1220、易切钢标准及日标 JIS SUS416 技术规范要求。出厂随带原厂材质检验单(MTC),包含精确的铬、硫、碳、铁成分化学百分比实测报告、硬度力学数据。
- 深度加工配套:提供研磨棒材的无损切断加工、超精密研磨无心磨光抛光、线丝材无拉伤精密校直。我们可为您提供与其加工转速和电磁吸合力高度匹配的固溶软态、精车后调质(淬火加热高温回火)的全套热处理参数工艺方案。
如果您的高精走心机阀芯轴、大电流极引脚、电真空密封穿销、电磁衔铁轴面临车削粘刀断刀高、加工后表面拉毛粗糙度不达标、交变拉应力下抗拉开裂短或在淬火后变形淬裂的技术瓶颈,请致电 无锡极镍金属 销售工程师。我们用详实的工艺数据与可靠的现货保障,为您的高端制造生产线提供稳固的技术支持。