
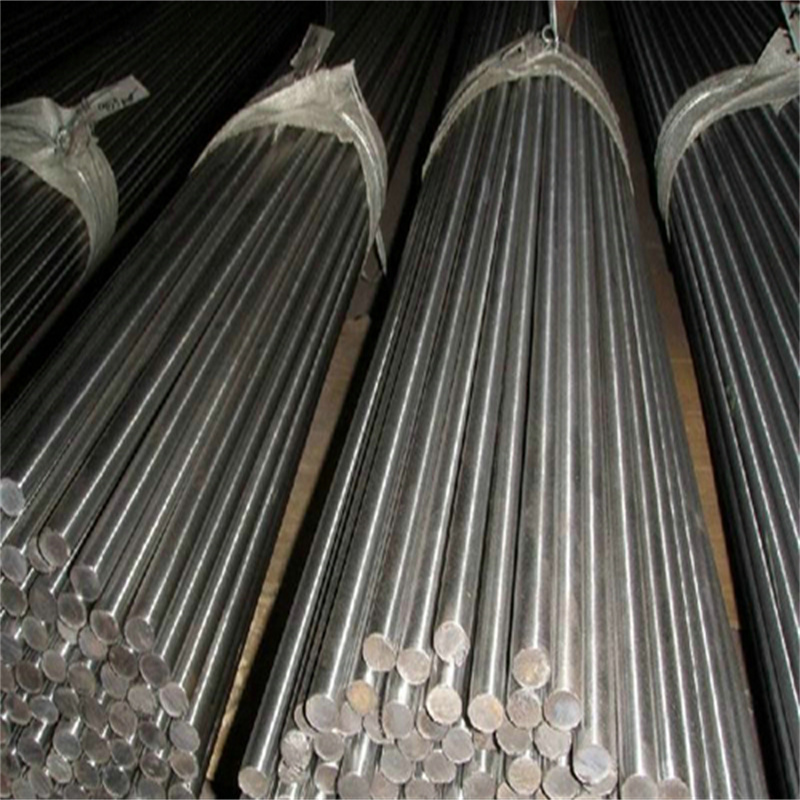
Y1Cr18Ni9(属于 GB/T 1220 标准体系中的易切削型奥氏体不锈钢,通常与日标 SUS303、美标 AISI 303 具有极高的一致性,是 304 不锈钢的易切削改性级)是一种专门为多轴全自动走心机、高精度数控车床高速切削设计的硫(S)添加型精密合金钢。在现代精密轴套、机械传动引针、紧固螺栓、阀芯轴、螺纹接头以及各类要求在大批量自动化加工下获得微米级尺寸公差、表面极低粗糙度(Ra 小于等于 0.4 微米)、且在工作环境中需维持良好防锈耐蚀特性的精密结构构件领域,Y1Cr18Ni9 被工程界公认为实现优异车削生产效率、高尺寸精度与奥氏体通用防腐性能结合的标准方案。
该钢种的核心物理与切削力学逻辑在于其奥氏体基体中通过精准配比的硫(S)元素所构成的断屑相机制:通过将碳(C)控制在 小于等于 0.15% 这一均衡区间、并将铬(Cr)配比在 17.00% – 19.00%、镍(Ni)在 8.00% – 10.00%,并特别添加 0.15% – 0.35% 的易切削元素硫(S)。硫在钢体内部与锰形成大量的、弥散分布的硫化锰(MnS)非金属夹杂物。这些微小的夹杂物在数控车刀高速切削过程中充当了天然的“应力集中点”和“自润滑层”,使切屑瞬间断裂崩落,彻底抑制了传统奥氏体不锈钢(如 304)极严重的粘刀、拉毛及长纤维切屑缠绕刀具的缺陷。这使得 Y1Cr18Ni9 能以更快的转速进行批量加工,显著缩短了零件机加周期,延长了精密刀具的使用寿命,同时通过 18Cr-9Ni 的基体成分,保障了零件在常温大气及弱酸碱环境下优良的不锈防蚀表现。作为无锡极镍金属的高性能精密功能材料特色牌号,我们为您整理了关于 Y1Cr18Ni9 的详细选材参数。
一、 Y1Cr18Ni9 中外牌号对照与核心执行标准
在制造自动化车床加工的精密紧固件、仪表轴销、阀杆或者进行精密五金、机电传动构件材料配套时,认准对应牌号与执行规范是保障工程安全的前提:
| 国家与牌号 | 常用执行标准 | 对应类似国外研发代号 |
| 中国国标:Y1Cr18Ni9 (303型易切削不锈钢) | GB/T 1220 / YB/T 5139(不锈钢/易切削技术规范) | AISI 303 / SUS 303 / UNS S30300 |
| 行业通用精密材料标准 | GB/T 3280(不锈钢带材规范) | 1.4305 (相近) |
| 对应类似国外研发代号 | DIN EN 10088 (欧洲奥氏体易切削不锈钢规范) | 1.4305 / X8CrNiS18-9 (德国相同牌号) |
如果您正在寻找其他高性能耐载荷机械材料(如 40CrNi2Si2MoV 航空结构钢)或高精封接定膨胀材料(如 0Cr18Ni11Si4AlTi 稳定化奥氏体钢)的技术参数,欢迎直接点击进入我们的 [产品中心] 进行在线比对。
二、 Y11Cr18Ni9 的物理性能、力学性能与热处理边界
作为一款专为数控高速加工、高光洁表面和一般防腐结构设计的精密合金,工程师必须清晰掌握其物理性能边界:
- 弹性模量 (E):约 193 – 200 GPa,基体具有良好的结构刚度支撑。
- 切削加工性能:较普通 304 不锈钢相比,切削速度可显著提升,表面光洁度达到精密车削等级。
- 抗拉强度 (Rm):退火固溶状态下大于等于 520 MPa,在精密五金构件中承载稳定。
- 屈服强度 (Rp0.2):大于等于 205 MPa,抗结构成型应力形变能力良好。
- 延伸率 (A5):大于等于 35%(实测常达 40% 以上),表明材料具有极佳的拉拔和深冲塑性。
- 硬度 (HV):退火状态下硬度小于等于 187 HB,极利于数控机床进行精密车、铣和高速攻丝加工。
- 热处理与氧化钝化规范:
完全固溶退火:零件在精密机械冷加工或高速切削成型前,需在 1010 – 1090 摄氏度高真空炉内彻底加热,使组织达到均匀的奥氏体结构,随后执行极其快速的水冷。此工艺不仅消除加工应力,还能优化材料的防蚀钝化活性。
表面钝化工艺:在工件完成最终加工及打磨后,建议浸入 20% – 30% 的硝酸溶液中进行钝化处理,这能构建更致密的防腐钝化层,保障器件在常规腐蚀工况中长久不生锈。
三、 Y1Cr18Ni9 化学成分及各元素核心作用
Y1Cr18Ni9 易切削奥氏体不锈钢能够在大批量自动机床加工中保持极高的几何精度与防锈功能,完全取决于其对主量元素的科学定比与易切改性:
| 元素与符号 | 含量范围 (%) | 核心作用与机理 |
| 碳 (C) | 小于等于 0.15 | 强度平衡。保障基体的结构刚度,同时控制在安全区间以防止焊后敏化。 |
| 铬 (Cr) | 17.00 – 19.00 | 钝化不锈的基石。在金属表层构建稳固的富铬防蚀钝化膜,提供长周期防腐抗力。 |
| 镍 (Ni) | 8.00 – 10.00 | 稳定奥氏体组织与韧化元素。确保材料的高延展性,并赋予优良的冷加工塑性。 |
| 硫 (S) | 0.15 – 0.35 | 决定性易切削元素。在基体中形成细密的 MnS 夹杂,充当切削过程中的断屑剂与自润滑相,防粘刀。 |
| 锰 (Mn) | 小于等于 2.00 | 与硫结合形成 MnS,并改善基体热加工塑性,利于带材、圆棒的加工成型。 |
| 硅 (Si) | 小于等于 1.00 | 辅助去氧,提高基体结构刚度。 |
| 磷 (P) | 小于等于 0.20 | 限制杂质。超纯度控制,确保机加工表面光洁无脆化点。 |
| 铁 (Fe) | 余量 | 合金的主要骨架,承载高比例铬镍结构。 |
四、 Y1Cr18Ni9 的工程选材优势与对比
在需要高光洁度外观、快速自动加工及中度防腐的精密自动机床件、精密锁具及电子零件的选材中,Y1Cr18Ni9 具有以下突出工程优势:
- 极致卓越的车削加工性:由于添加了硫元素,使得工件在自动走心机连续切削时,切屑呈短碎状崩离,彻底消除了普通 304 不锈钢在加工中产生的缠绕毛刺,车削Ra光洁度极佳。
- 优秀的防腐防锈表现:拥有 18% 铬和 9% 镍的经典配比,在室内、一般工业及轻度腐蚀环境中具有极好的钝化防护,无需后续镀层保护。
- 高尺寸稳定性:材料内部应力小、组织结构均匀,在精密走心机切削及成型后,几何公差易于控制在微米级。
- 综合材料性价比优势:作为成熟的易切削奥氏体方案,它在保证防腐和加工精度要求的同时,提供了极高的单件生产效率。
五、 Y1Cr18Ni9 易切削不锈钢高频技术问答 (FAQ)
针对采购商与技术工程师在选材、加工和热处理过程中经常遇到的实际问题,我们整理了以下解答:
- 【问】Y1Cr18Ni9(SUS303)与 304 不锈钢在自动机床选材上怎么区别?
- 【答】 Y1Cr18Ni9 是 304 的易切削升级版。304 韧黏性大,加工效率低且刀具磨损严重;Y1Cr18Ni9 依靠硫元素的断屑机制,加工速度快且表面 Ra 精度高。除非您的应用环境有极致的抗腐蚀要求,否则大批量机械加工件首选 Y1Cr18Ni9。
- 【问】Y11Cr18Ni9 零件在加工成型后,其防锈能力相比普通 304 会下降吗?
- 【答】 会有微量下降。硫化物是点蚀的起始点,但在一般的大气及非强氧化介质中,其防锈力完全满足工业和民用需求。
- 【问】无锡极镍金属如何保障 Y1Cr18Ni9 批次切削的一致性?
- 【答】 我们采用高精度真空精炼确保硫化断屑相分布高度均匀,并执行全长超声波及涡流探伤检测,确保机床加工不崩刀。
- 【问】Y1Cr18Ni9 可以焊接吗?
- 【答】 不建议用于结构件焊接,焊接热影响区由于硫偏析容易开裂。
- 【问】现货供应规格有哪些?
- 【答】 常备各类直径精密磨光圆棒、高精度冷轧精密带卷,支持按需定制。
- 【问】Y1Cr18Ni9 有磁性吗?
- 【答】 基本无磁,但高形变冷作后会有极微弱加工磁性。
六、 无锡极镍金属:优质 Y1Cr18Ni9 现货及加工配套基地
作为高端精密合金与工业不锈钢材料的源头供应商,无锡极镍金属深知 Y1Cr18Ni9(SUS303)不锈钢在工业精密车削件、动力电控接头、精密五金构件中的核心加工效率与不锈安全价值。您可以查阅我们的 [产品中心] 了解最新的现货规格。
供应保障:
- 规格全齐:常备 Y1Cr18Ni9 高纯精密冷拉研磨圆棒(直径 3.0mm – 120mm,公差 h7-h9 级、表面超光亮、易车削状态稳定)、精密冷轧带材(厚度 0.15mm – 2.5mm,去形变应力退火平整度佳)、各种定制高光洁毛坯。
- 质量严格管控:所有现货严格符合国标 GB/T 1220 等高精不锈钢技术规范。出厂随带原厂材质检验单(MTC),包含精确的镍、铬、硫、碳成分分析数据及切削加工一致性参数。
- 深度加工配套:提供薄带的高精分条裁剪、圆棒的高精度车削及磨光。我们可依托本地深厚的不锈钢精密制造产业链,为您提供与其切削加工相匹配的去应力退火工艺全套技术参数支持。
如果您的高精密车削齿轮轴、易切削阀体接头、精密自动机床构件面临切削拉毛严重、刀具损耗大、表面防锈力不达标或批量生产几何公差偏斜的技术壁垒,请致电无锡极镍金属销售工程师,我们将用详实的工艺数据与可靠的现货保障,为您的高端制造生产线提供稳固的技术支持。