
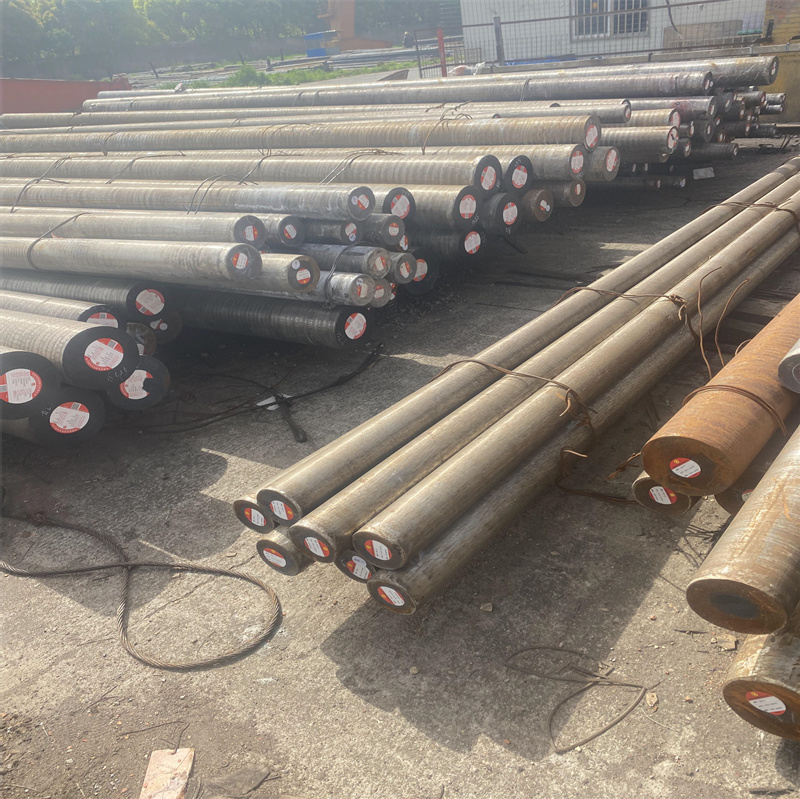
GCr15(属于 GB/T 18254 标准体系,标称高碳铬轴承钢,是全球范围内应用最广、技术最成熟的经典轴承钢牌号,国际对应为美标 AISI 52100、日本 JIS SUJ2、欧洲 100Cr6)是一种淬透性极高、通过硬化后具有极限硬度、高耐磨性、优良抗接触疲劳寿命以及极佳尺寸稳定性的铁铬系高碳合金钢。在现代精密滚珠/滚针轴承、汽车柴油共轨喷油嘴柱塞套筒、大负荷传动轴芯、数控导轨导柱、重型冲压冷作模具以及各类要求在高交变滚动接触应力、高频摩擦冲刷状态下服役且晶粒绝对不准压碎、剥落或断裂的核心精密传动构件领域,GCr15 被工程界公认为实现极限耐磨度、高接触疲劳强度与尺寸静态保持能力结合的行业标准方案。
该钢种的核心力学与冶金学原理在于高碳与 1.5% 左右中铬的固溶及马氏体高致密硬化:通过将碳(C)控制在 0.95% – 1.05% 的极限硬化位置,配合 1.40% – 1.65% 的铬(Cr)建立起极强的淬透性。在大形变加工后经历高温奥氏体化(820 – 860℃)及随后的热油淬火,其内部晶格发生饱和马氏体相变,转变为由超细针状饱和马氏体加上极其均匀分布的细微粒状碳化物组成的极强硬组织。低温回火(150 – 170℃)后,其表面及心部通体硬度可稳定达到 HRC 60 – 64 的极限高位,提供了极其优秀的抗剪切磨损、抗局部压碎开裂和高接触疲劳(Rolling Contact Fatigue)寿命。作为无锡极镍金属的高性能精密功能材料特色牌号,我们为您整理了关于 GCr15 的详细选材参数。
一、 GCr15 中外牌号对照与核心执行标准
在制造航空级高精防锈轴承套圈、精密高压泵柱塞套、燃气轮机传动连杆或者进行特种五金减震卡簧、重载滑块螺栓材料配套时,认准对应牌号与执行规范是保障工程安全的前提:
| 国家与牌号 | 常用执行标准 | 对应类似国外研发代号 |
| 中国国标:GCr15 (高碳铬轴承钢) | GB/T 18254(精密滚动轴承钢规范) | AISI 52100 / SUJ2 / 100Cr6 |
| 行业特种高纯冶炼标准 | YB/T 5074(超纯电渣重熔轴承钢规范) | UNS G52100 / Fe-Ni18Cr9Ti (相近) |
| 对应类似国外研发代号 | ASTM A295 (标准高碳铬轴承钢标准) | ШХ15 (俄罗斯标准高硬轴承钢) |
如果您在重载减震或精密轴承系统设计中,同时需要比对其他高承载疲劳级合金材料,如高回弹性 65Mn高碳弹簧钢带 或其高韧性抗震材料 50CrVA高疲劳弹簧钢丝 的物理拉伸强度等指标,欢迎直接点击进入我们的 [产品中心] 进行在线比对。
二、 GCr15 的物理性能、力学性能与热处理边界
作为一款专为极限硬度、耐大交变滑动荷载、大接触疲劳强度和各向应力高度均衡构件设计的精密合金,工程师必须清晰掌握其物理性能边界:
- 弹性模量 (E):约 206 GPa,能提供极其稳健、刚性足的负荷回复阻抗。
- 淬透性指标:淬透性高,能实现厚度大于等于 12mm 零件的内外通体淬透。
- 抗拉强度 (Rm)(淬火低温回火态):大于等于 1617 MPa(退火态 Rm 小于等于 650 MPa,易于车、铣切加工)。
- 屈服强度 (Rp0.2):热处理后大于等于 1300 MPa,处于高屈服高极限状态,抗永久压应变和接触滑移好。
- 密度:约 7.81 g/cm³,基体组织致密度极佳。
- 表面硬度:
球化退火态:硬度小于等于 207 HB,极利于数控机床进行精密车、铣和无心研磨。
快速油淬加上低温回火(最终服役态):硬度稳定在 HRC 60 – 64 范围内,具备极限抗磨耗和接触疲劳韧度。 - 性能强化及防脆性断裂热处理边界(高屈服极限与抗拉强度配合的决定性步骤):
消除应力退火:零件在精密机械冷加工、冲剪后,需在 650 – 700 摄氏度进行真空退火 1 小时,以释放加工残余剪切应力。
光亮油淬:工件在 820 – 860 摄氏度高真空炉中加热,保温促使奥氏体化均匀。推荐快速淬入 60 – 80℃ 热油介质中(极薄小件可气淬),获得均匀、高强、致密的饱和硬化组织。
深冷处理(可选):高精轴承零件淬火后可放入 零下 70 摄氏度以下超低温深冷处理 1 – 2 小时,以完全消除残余奥氏体,稳固其尺寸公差。
低温回火:淬火硬化后的零件必须立即在 150 – 170 摄氏度进行低温回火 2 小时。该步骤对于获得表面高硬度及释放内部淬火微应力至关重要。
三、 GCr15 化学成分及各元素核心作用
GCr15 精密轴承钢能够长效维持卓越的抗滚动疲劳和微米级表面公差稳定性,完全取决于其对主量金属与间隙碳的科学定比:
| 元素与符号 | 含量范围 (%) | 核心作用与机理 |
| 碳 (C) | 0.95 – 1.05 | 高强硬度与耐磨的根本。提供基体饱和马氏体淬火相,析出高硬度的颗粒状共晶碳化物提供耐磨骨架,大幅提升接触面抗压能力。 |
| 铬 (Cr) | 1.40 – 1.65 | 提供深层硬化及高抗拉极限的关键。1.5% 左右中等铬的配比,极佳地提高了淬透深度,使材料能在 20mm 直径下通体硬化。 |
| 铁 (Fe) | 余量 | 合金的主要骨架,参与自发体积磁致伸缩现象的发生。 |
| 锰 (Mn) | 0.25 – 0.45 | 辅助脱氧和硫,改善钢在热轧、热加工中的晶界塑性,调理材料致密度。 |
| 硅 (Si) | 0.15 – 0.35 | 熔炼脱氧去气,净化金属基。 |
| 磷 (P) / 硫 (S) | S小于等于0.025 / P小于等于0.025 | 限制杂质。超高纯度控制,防止低熔点化合物在晶界富集,保障长期高频交变应力拉扯下的抗疲劳寿命。 |
四、 GCr15 的工程选材优势与对比
在滚动轴承圈、高压柱塞套筒、微型油嘴针阀和工件滑块导轨的选材中,GCr15 相比普通高碳钢和低硬度钢展现出以下更具针对性的工程优势:
- 完美的硬度与抗滚动接触疲劳性配合:普通的 65Mn 虽然硬度可以,但受交变点接触循环挤压时(如轴承滚珠滚道),材料内部极易产生显微剥落,进而大面积损伤。GCr15 经过 1.5% 的铬强固,其抗滚动疲劳寿命极长,在强荷载转速下,材料不产生结构晶界碎断。
- 优秀的淬透深度,支持通体硬化:即使是中大型直径的轴或阀杆,在油冷降温时,由于其具有优良的临界冷速,从表层到心部均能完全淬透,调质组织极其均质,防范了心部较软导致的剪切破裂。
- 优秀的表面精磨与镜面抛光性能:球化颗粒度细密,杂质气孔极低。精车后极易进行镜面精磨,粗糙度低(Ra可达0.1微米)。这能极大降低柱塞、针阀表面滑动摩擦阻力。
- 材料尺寸热稳定性优秀:配合三阶段尺寸稳定处理及可选深冷处理,内部完全没有亚稳定的残余奥氏体,静态放置数年不产生微米级变形,完美契合精密传感器极靴。
五、 GCr15 轴承钢高频技术问答 (FAQ)
针对采购商与技术工程师在选材、加工和热处理过程中经常遇到的实际问题,我们整理了以下解答:
【问】为什么 GCr15(52100 / SUJ2)是全球公认的高端轴承最核心材料?
【答】高精滚动轴承(如飞机导航轴承、风电主轴承)工作时需要承受每分钟数万转的高速旋转和每平方毫米高达数千兆帕的极限点接触应力,任何微小的晶粒碎裂或剥落都会导致整套系统卡死报废。这要求材料必须具有:第一,极佳的淬火硬度(HRC 60以上);第二,超高抗滚动疲劳寿命(Rolling Contact Fatigue);第三,极高的尺寸稳定性。GCr15 依靠 1.0% 高碳和 1.5% 铬的科学定比,提供了极其优异的致密奥氏体马氏体强固层,能在长期交变点压载荷下保证组织晶格完整、不产生疲劳龟裂,因此是高端轴承业无可争议的基石。
【问】GCr15 轴承件或柱塞加工后,为什么常采用“深冷处理(Sub-zero treatment)”?
【答】因为 GCr15 在经历 840 摄氏度淬火至室温(油冷)时,由于基体元素对相变终了点的降低作用,内部难免会存留 10% – 15% 的“残余奥氏体”。这些奥氏体硬度很低,且在温差或工作变形应力作用下会缓慢自发转变为马氏体。马氏体的体积大于奥氏体,这会产生微小的体积膨胀,导致高精轴承发生微米级的尺寸超差和卡死失效。因此,高要求 GCr15 在淬火后必须进入 零下 70 至 零下 80 摄氏度超低温深冷箱处理 1 – 2 小时,迫使残奥彻底百分之百转为稳定马氏体,稳定长周期晶体几何公差。
【问】GCr15 精密研磨圆棒进行自动车削和盲孔加工时,容易崩刀拉毛怎么解决?
【答】GCr15 属于高碳钢,加工硬化倾向明显。车削螺纹和细孔时:首先,必须确认入厂棒材处于硬度控制在 HB 207 以下的完全球化退火软态组织(此时显微组织为均匀细小的球状珠光体,极好切削);其次,选用刃口高光洁、前角大且有抗粘附涂层的硬质合金刀具;第三,低切削速度连续吃刀,进给量配置适中,防止刀尖干磨硬化;第四,采用大量高润滑度的全合成极压型切削油循环,将加工热变形应力降到低限。
【问】在高温阀杆和高载轴件中,GCr15 与 50CrVA 应该如何做出决策?
【答】这取决于工作“载荷形态”与“服役温度”。如果您的部件是承受点接触滑动磨损、需要极限耐磨、抗压表面硬度(HRC60以上)的防锈轴承、高压泵柱塞、阀针,选 GCr15 寿命最长;如果是需要承受大位移反复拉伸、折弯、抗交变弹性后效松弛(如阀门回位弹簧、离合爪发条),且工作温度在 150℃ 以上,则必须选择 50CrVA 弹簧钢。因为 GCr15 高温下会发生马氏体回火软化且弹韧性不足,不适合做拉张负荷件。
【问】GCr15 能否进行承受重载的电弧焊接装配?
【答】极不推荐。GCr15 属于高碳高铬轴承钢,空冷淬硬性极高。在熔化焊接的高温受热与自冷降温过程中,焊缝及热影响区(HAZ)会自发产生硬而脆的淬火马氏体,在焊接应力拉扯下极易发生严重的延迟冷裂纹(焊接热裂缝)。该材料主要靠整体精密成型和机械过盈紧固。如果某些衔铁部分确实需要微量点焊,必须预热至 250 摄氏度以上,并焊后立即执行中高温回火处理。
【问】无锡极镍金属大批量供应 GCr15 现货时,如何保证材料性能的一致性?
【答】高频交变大负荷弹性件对材料的夹杂物、冷拉划痕、尺寸一致性极其敏感。无锡极镍金属通过超高精度的双真空精炼工艺(VIM真空感应熔炼结合VAR真空电渣重熔),极力控制材质纯度。我们供应的 GCr15 精磨圆棒,默认进行百分之百的高精度在线无损红外圆度测量和超声波探伤。所有货物均附带原厂材质证书(MTC),包含精确的镍、铬、碳化学实测、力学拉伸拉张数据及调质态冲击功实测报告,为客户的高负载紧固件提供稳固的质量保障。
六、 无锡极镍金属:优质 GCr15 现货及加工配套基地
作为高端精密合金与耐磨高硬轴承钢材料的源头供应商,无锡极镍金属深知 GCr15(52100)高碳轴承钢在微型滑动导轨、高频精密锁销、汽车转动套筒、特种手工具极轴中的极限表面耐磨和高接触疲劳寿命安全价值。您可以查阅我们的 [产品中心] 了解最新的现货规格。
我们的供应保障:
- 规格全齐:常备 GCr15(SUJ2 / 52100)高纯高精度冷拉和研磨圆棒(直径 1.0mm – 120mm,圆度公差佳,h7-h9 级公差控制,直线度优良表面光洁)、精密冷轧薄带及箔片(厚度 0.05mm – 2.5mm,去形变应力平整状态良好)、热拉钢丝线材、大同心度锻件毛坯。
- 质量严格管控:所有现货严格符合国标 GB/T 18254、电真空标准等高精度精密滚动轴承钢规范指标。出厂随随材质检验单(MTC),包含精确的碳、锰、硅、铬、铁化学成分实测数据及热膨胀参数报告,确保晶粒均匀致密。
- 深度加工配套:提供薄带的高精分条裁剪(分条公差佳,宽度精度优,无折弯翅边和拉伤毛刺)、圆棒的高精度车削及磨光。我们可为您提供与其零件状态和疲劳极限高度匹配的去应力退火、调质、阶梯淬火温度的技术工艺配合。
如果您的高精走心机阀芯轴、大载荷高压泵阀杆、电真空密封穿销、汽车精密电控传动轴面临车削硬化断刀高、加工后表面拉毛粗糙度不达标、交变扭转负荷下抗拉开裂短或在淬火后变形淬裂的技术瓶颈,请致电 无锡极镍金属 销售工程师。我们用详实的工艺数据与可靠的现货保障,为您的高端制造生产线提供稳固的技术支持。